


Скловарні печі представляють одне з найвимогливіших теплових середовищ у сучасному виробництві, безперервно працюючи від 8 до 12 років при температурах, що перевищують 1580 градусів. У цьому агресивному середовищі розплавлене лужно-силікатне скло безжально роз'їдає та руйнує вогнетривкі стінки печі. Вибір відповідного сорту плавленого литого блоку azs є найважливішим інженерним рішенням для виробників скла, щоб запобігти катастрофічному вимиванню бічних стінок і дорогому забрудненню скла. У Topower Refractory ми виготовляємо та попередньо збираємо вогнетривкі блоки високої щільності з електроплавленого оксиду алюмінію, цирконію та кремнезему (AZS), розроблені для забезпечення максимальної стійкості до корозії у флоатових, контейнерних і спеціальних печах для плавлення скла по всьому світу.
Основні технічні факти про джерела
Стандартні комерційні сорти: AZS-33# (ZrO2 >= 32.0%), AZS-36# (ZrO2 >= 35.0%), and AZS-41# (ZrO2 >= 40.0%), вироблений за допомогою плавки в електродуговій печі при 1800–1900 градусів.
Методи лиття та контроль пустот: звичайне лиття (RC), нахилене лиття (TC), без напівпустот (RA) і без пустот (VF / WS) для критичних шлакових ліній і горловини.
Виняткові фізичні властивості: Bulk density up to 4.00 g/cm3 (VF grade); cold crushing strength >= 350 MPa; refractoriness under load (0.2 MPa) >= 1700 ступінь ; видима пористість<= 1.3% to 2.0%.
Передмонтажне обслуговування: Повна фабрична суха перевірка попереднього складання 1:1 у нашій майстерні з жорстким допуском на розміри (+/- 0.5 до 1,0 мм) перед морським відправленням.
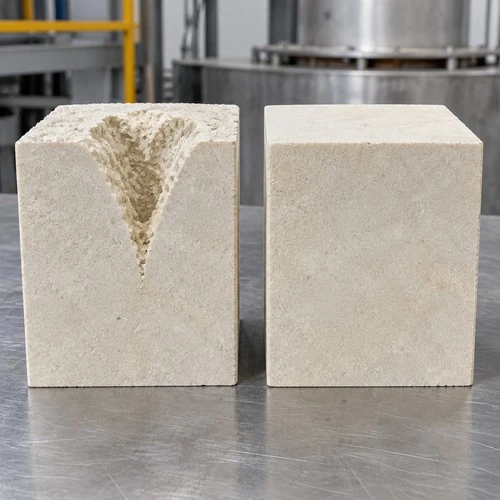
Що таке плавлений литий блок AZS?
A плавлений литий azs блок, історично названий електролитим AZS або електроплавленим циркон-корундовим вогнетривом, виготовляється шляхом сплавлення високочистого кальцинованого оксиду алюмінію та високоякісного цирконового піску (або десиліконізованого цирконію) в електродуговій печі при температурі приблизно 1900 градусів. Згодом гомогенний розплав розливають у спеціально виготовлені графітові або піщані форми з подальшим контрольованим повільним охолодженням в ізоляційних бункерах для кізельгуру протягом кількох тижнів.
Мінералогічно затверділі вогнетриви AZS складаються з трьох різних фаз:
Бадделеїт (моноклінний ZrO2): Первинна кристалічна фаза, що забезпечує чудову хімічну інерцію проти корозійного розплавленого скла.
Корунд (альфа-Al2O3): З’єднаний дендритний скелет, що забезпечує виняткову міцність конструкції при гарячих навантаженнях.
Склоподібна матрична фаза: Склоподібна фаза з високим вмістом кремнезему (13% до 16%), яка заповнює межі кристалічного скелета, сприймаючи напруги теплового розширення під час нагрівання печі.
Технічне порівняння: AZS-33#, AZS-36# і AZS-41#
Стійкість до корозії, теплові удари та температура ексудації скляної фази блоків AZS безпосередньо залежать від вмісту діоксиду цирконію (ZrO2). Нижче наведено перевірені технічні параметри за нашими заводськими стандартами виробництва:
| Технічна властивість / параметр | AZS-33# (стандартний клас) | AZS-36# (високий ступінь корозії) | AZS-41# (ультракорозійний ступінь) | Тестовий стандарт |
|---|---|---|---|---|
| Вміст ZrO2 (%) | >= 32.0 | >= 35.0 | >= 40.0 | XRF / Хімічний |
| Вміст Al2O3 (%) | 48.0 - 51.0 | 46.0 - 48.5 | 44.0 - 46.0 | ASTM C114 |
| Вміст SiO2 (%) | 15.0 - 16.0 | 13.5 - 14.5 | 12.5 - 13.5 | ASTM C114 |
| Вміст Na2O (%) | <= 1.5 | <= 1.4 | <= 1.3 | ASTM C114 |
| Вміст Fe2O3 (%) | <= 0.10 | <= 0.10 | <= 0.10 | ASTM C114 |
| Вміст TiO2 (%) | <= 0.05 | <= 0.05 | <= 0.05 | ASTM C114 |
| Міцність при холодному роздавлюванні (МПа) | >= 350.0 | >= 350.0 | >= 350.0 | ISO 10059 |
| Насипна щільність - звичайне лиття (г/см3) | 3.40 | 3.45 | 3.55 | ASTM C134 |
| Насипна щільність - без пустот (г/см3) | 3.70 | 3.78 | 4.00 | ASTM C134 |
| Видима пористість (%) | <= 2.0 | <= 1.5 | <= 1.3 | ASTM C20 |
| Вогнетривкість під навантаженням 0,2 МПа (градус) | >= 1700 | >= 1700 | >= 1700 | ISO 1893 |
| Теплове розширення при 1000 градусів (%) | 0.80 | 0.80 | 0.80 | ASTM C832 |
| Температура ексудації скляної фази (градус) | >= 1400 | >= 1420 | >= 1450 | Оптична дилатометрія |
Примітка: усі продукти AZS проходять ультразвукову дефектоскопію та 100% алмазне шліфування поверхонь з’єднань, щоб гарантувати безшовну установку скляного резервуару.
Технології кастингу Void: пояснення RC, TC, RA та VF
Під час електрофузійного затвердіння стиснення рідини створює усадкові порожнечі (усадкову порожнину). Встановлення відповідної орієнтації ливарної порожнини визначає термін служби:
Звичайний актор (RC): Порожнина усадки розташована у верхньому центральному об'ємі блоку. Використовується виключно в зонах з низьким рівнем зношування, наприклад, для нижньої бруківки під щільними нижніми шарами або верхніми кладками.
Tilted Cast (TC): Під час заливки форму нахиляють, зміщуючи усадкову порожнину до одного кінця блоку. Встановлюється таким чином, щоб тверде дно було звернене до розплавленого скла.
Без напівпустоти (RA): Має порожнечу зі зниженою усадкою, розташовану біля зовнішньої верхньої поверхні, що забезпечує щільну масу тіла для бічних стінок надбудови.
Без пустоти (VF / WS): Ливарний колектор має великий розмір і повністю відпиляний після охолодження за допомогою алмазних пилок. Отриманий блок на 100% твердий без внутрішніх порожнеч, що є обов’язковим для флюсових ліній бічних стінок скляного резервуару, електродних блоків і поверхонь горловини.
Зонування скляного бака та вибір матеріалу
Підбір конкретних марок AZS і методів лиття для окремих зон печі максимізує довговічність резервуарної кампанії, одночасно оптимізуючи капіталовкладення у вогнетрив:
1. Бічна стінка плавильного резервуару та лінія флюсу
Лінія рівня скла (лінія потоку) зазнає інтенсивної теплової конвекції, механічних поверхневих хвиль і концентрованої хімічної корозії. тут,AZS-41# Без порожнечі (VF)блоки обов'язкові. Концентрація цирконію в 40% утворює щільні кристалічні ланцюги бадделеїту, які витримують конвективне миття скла, запобігаючи передчасному пошкодженню трифазної межі.
2. Горло і підводні ходи
Горло з’єднує плавильний бак з робочим кінцем, пропускаючи високошвидкісний потік розплавленого скла. Ця критична зона вимагаєAZS-41# Без порожнечі (VF)з алмазно-шліфованими сполучними поверхнями для усунення ерозії швів і вихрового свердління.
3. Укладання бруківки та дна
Для покриття дна резервуарів,AZS-33# або AZS-36# (TC або VF)блоки встановлюються над багатошаровими глинистими підтопами абовисокоглиноземна цеглафундації, часто підтримуванікальцієво-алюмінатний цементлиті ущільнювальні шари.
4. Надбудова, кріплення корони та нагрудні стінки
Грудні стінки, горловини портів і кріплення стикаються з леткими парами лугу (Na2O, K2O) і порційним переносом пилу, а не з прямим контактом рідкого скла.AZS-33# (звичайний або RA)забезпечує чудову стійкість до парів лугу та стійкість до термічного розколювання без преміальних витрат на вищий клас діоксиду цирконію.
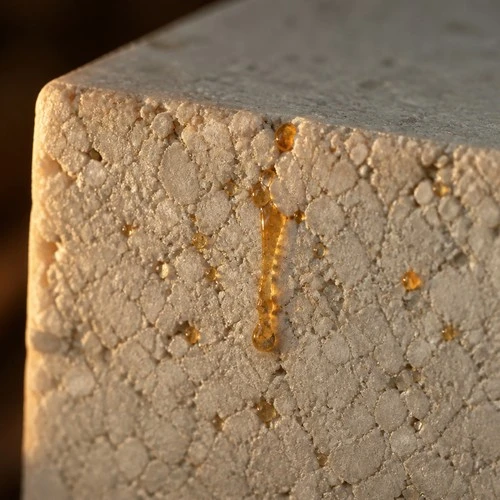
Ексудація склофази та запобігання дефектам
Одним із найважливіших технічних міркувань для інженерів зі скла є ексудація склофази:
1. Механізм ексудації
Між 1300 і 1500 градусами склоподібна фаза з високим вмістом кремнезему, що знаходиться між бадделеїтом і зернами корунду, розширюється і виділяється на поверхню блоку під капілярним тиском. Якщо ця рідина, що виділяється, містить розчинений газ або домішки, вона відривається в розплав скла, утворюючи вогнетривкі вузлики, подряпини та бульбашки.
2. Заходи якості виробництва
У Topower Refractory ми підтримуємо строгий контроль над лугом (Na2O<= 1.3%) and iron oxide (Fe2O3 <= 0.10%) raw material limits. Lowering flux impurities increases the viscosity of the interstitial glass phase, raising the exudation starting temperature above 1420°C to 1450°C. This ensures clean, defect-free glass melting during initial furnace commissioning.
Попереднє складання, обробка алмазів і пошук
Оскільки конструкція скляної ємності допускає зазори між швами не більше 0,5 мм, точна обробка вогнетривкої продукції є важливою:
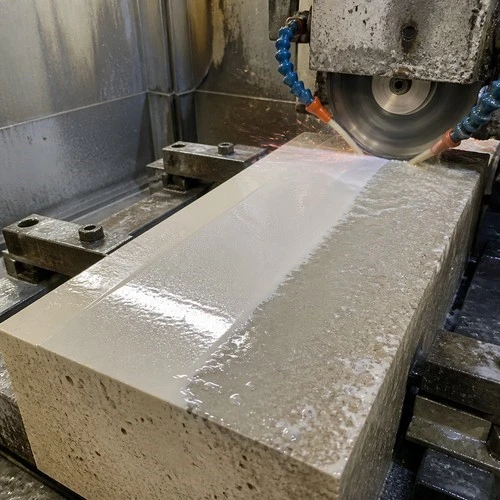
Алмазна обробка: Усі поверхні блоків, що контактують з розплавленим контактом, проходять точні алмазні стругальні верстати з ЧПУ та шліфувальні верстати для забезпечення абсолютної площинності та точності під прямим кутом.
Суха фабрична попередня збірка 1:1: Перед наповненням контейнерів наші технічні спеціалісти збирають цілі боковини резервуарів, горловини та арки собачої будки на рівних оглядових поверхах на нашому заводі. Кожен блок пронумерований, задокументований кресленнями та затверджений інспекторами замовника.
Експортна упаковка: Кожен оброблений блок загорнутий у вологостійку піну, закріплений сталевими стрічками та упакований у виготовлені на замовлення посилені фуміговані дерев’яні ящики.
Прозорі джерела: ціни та замовлення
Topower Refractory надає комплексну інженерну підтримку для будівництва нових печей, холодного ремонту та аварійної заміни гарячих точок:
Контрольний список технічних запитів пропозицій
Щоб отримати детальну пропозицію та пропозицію щодо макета протягом 24 годин, надайте:
Цільові класи та кількість: AZS-33#, AZS-36# або AZS-41# із зазначеними розмірами блоку (Довжина x Ширина x Висота в мм).
Потрібен метод лиття: звичайне заклинання (RC), нахилене заклинання (TC) або без пустоти (VF / WS).
Пічний відділ: Бічні стінки плавильного резервуару, горло, бруківка або стінки надбудови.
Вимоги до обробки: Вимоги до торцевого шліфування, скошування або свердління отвору для термопари.
Порт призначення: для миттєвого розрахунку ціни FOB Qingdao/Tianjin або CIF.
Довідка про комерційні ціни: Ціна AZS на плавленому литті залежить головним чином від процентного вмісту цирконію та методу лиття. Стандартні AZS-33# зазвичай коливаються від 1200 до 1800 доларів США за метричну тонну FOB Китай, тоді як надщільні AZS-41# блоки без порожнеч коливаються від 2200 до 3500 доларів США за метричну тонну через значні витрати на пиляння алмазного дроту та необроблений цирконій.
Інженерні запити: Зверніться безпосередньо до нашого підрозділу вогнетривкого скла за адресоюinquiry@topower.techщоб подати проектні креслення печі або запланувати заводський аудит перед складанням.
Часті запитання
Чому AZS-41# є кращим для бічних стінок склоплавильного резервуару над AZS-33#?
AZS-41# містить понад 40% ZrO2, утворюючи суцільну мережу стійких до корозії кристалів бадделеїту. У верхній лінії потоку бічної стінки, де конвективні струми скла та хімічне розчинення найвищі, AZS-41# забезпечує на 40% довший термін служби, ніж AZS-33#, запобігаючи передчасному виходу з ладу бака.
Що спричиняє дефекти пухирців і каменів у вогнетривких блоках AZS?
Дефекти пухирів і каменів зазвичай виникають внаслідок передчасної ексудації скляної фази або вимивання грубих зерен корунду. Коли блоки з високим вмістом заліза або лугу виділяють свою склоподібну фазу при нижчих температурах, в’язка рідина утворює бульбашки та нерозплавлені вогнетривкі вузли на скляній стрічці. Topower утримує Fe2O3 нижче 0,10%, щоб усунути цей ризик.
Чи можна розрізати або просвердлити литі блоки AZS на місці під час встановлення?
Через високу кристалічну твердість бадделеїту (від 8,5 до 9 за шкалою Мооса) сухе різання на місці майже неможливе та існує ризик розтріскування від термічного удару. Усі обрізки блоків, скошування та свердління отворів (наприклад, барботерів або отворів для електродів) мають бути виконані на нашому заводі за допомогою промислових верстатів із алмазним наконечником із постійним водяним охолодженням.


