


Вогнетривкий збірний блок — це сконструйована, відлита на заводі монолітна форма, виготовлена з плит з низьким або наднизьким вмістом цементу, ущільнених за допомогою високочастотних вібраційних столів і попередньо обпалених при температурі від 350 до 650 градусів у контрольованій атмосфері печі. Завдяки перенесенню змішування, консолідації та первинної дегідратації з робочого місця у виробниче середовище збірні заготовки досягають міцності на роздавлювання в холодному стані понад 85 МПа85 МПа, усувають дефекти гідратації на місці та скорочують час простою заміни футеровки печі до 70% 70% у порівнянні з вогнетривами, залитими на місці.
Від блоків високошвидкісних пальників і блоків продувних колодязів сталевих ковшів до косяків дверцят печі та підвісних арок даху, прецизійні збірні вогнетривкі форми вирішують складні вимоги до термічного удару та високого зносу. У цьому технічному посібнику описано основні класи складів, критерії геометричної конструкції, інтеграцію підйомного обладнання, керування розривом розширення та специфікації заводських закупівель.
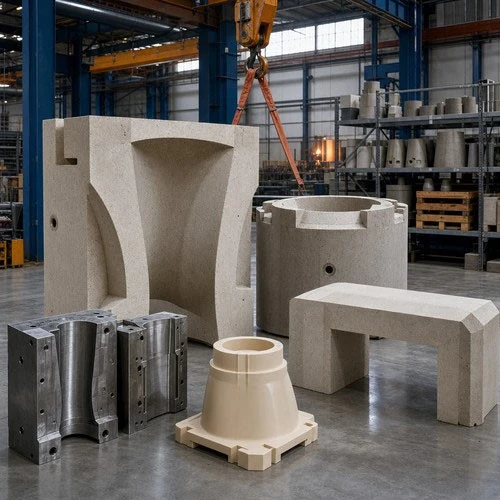
Чому збірні заготовки перевершують литі бетонні конструкції
У той час як неформовані вогнетривкі лиття пропонують нижчі витрати на придбання матеріалів, лиття на місці всередині промислових печей вводить непередбачувані змінні, які часто викликають раннє руйнування футеровки:
Точний контроль води:Бригади на будівельних майданчиках часто додають 2–3% 2–3% надлишку води, щоб проштовхнути матеріал через щільну опалубку, утворюючи високу відкриту пористість, яка знижує міцність на роздавлювання на 30–50% 30–50%. На нашому заводі збірного виробництва додавання води дозується гравіметрично з точністю до ±0,1%±0,1%.
Високочастотне вібраційне ущільнення:Ручні кочерги не можуть ефективно видаляти повітря з важких агрегатів. На фабричних підприємствах із збірного виробництва використовуються синхронізовані багатоосьові вібраційні столи, що працюють зі швидкістю 3000–6000 об/хв3000–6000 об/хв (амплітуда 0,5–1,0 мм0,5–1,0 мм), повністю вивільняючи повітря та досягаючи насипної щільності понад 2,90 г/см32,90 г/см3 для корундових складів.
Гідратація з регульованою температурою:Польові відливні породи гідратуються при навколишніх сезонних температурах, часто утворюючи нестабільні фази гідрату алюмінату кальцію. Збірні блоки твердіють у камерах з контрольованим кліматом (20–25∘C, більше або дорівнює 90% RH20–25∘C, більше або дорівнює 90% RH) протягом 24 годин до виймання з форми.
Повне усунення ризиків вибуху:Футеровка на місці потребує повільного багатоденного розігріву з високим ризиком вибуху пари при надто швидкому нагріванні. Заводські збірні блоки надходять попередньо обпаленими при 350–600∘C350–600∘C, безпечно видаляючи всю хімічно з’єднану воду перед відправленням.
Для заводів, які вимагають як нестандартних збірних збірок, так і монолітного польового з’єднання, інженери поєднують ці форми з суміснимивогнетривкий матеріал з високим вмістом глиноземудля польових зв'язок.
Рецептури матеріалів, адаптовані до зони печі
Вибір відповідноговогнетривкий збірний блокзалежить від відповідності хімічного складу сировини механічним, хімічним і термічним навантаженням цільової зони:
1. Щільні форми з високим вмістом оксиду алюмінію (Al2O3 70–80%Al2O3 70–80%)
Ключові властивості:Насипна щільність 2,55–2,75 г/см32,55–2,75 г/см3; Міцність на роздавлювання в холодному стані Більше або дорівнює 75 МПа Більше або дорівнює 75 МПа; Максимальна безперервна служба 1550 градусів.
Типові застосування:Полози топки печі для повторного нагріву, опори крокуючих балок, косяки дверцят печі та обшивка димоходу.
2. Корунд-мулітові склади (Al2O3 85–92%Al2O3 85–92%)
Ключові властивості:Насипна щільність 2,85–3,05 г/см32,85–3,05 г/см3; Міцність на роздавлювання в холодному стані Більше або дорівнює 95 МПа Більше або дорівнює 95 МПа; Максимальна безперервна служба 1700 градусів.
Типові застосування:Високошвидкісні пальники, дельтоподібні секції даху електродугової печі (ДСП) і дросельні кільця печі для спалювання відходів піддаються термічному циклу та високим швидкостям газу.
3. Композитні форми з карбіду кремнію (SiC 60–85%SiC 60–85%)
Ключові властивості: Bulk density 2.65–2.85 g/cm32.65–2.85 g/cm3; Cold crushing strength ≥110 MPa≥110 MPa; High thermal conductivity (>12 W/m⋅K>12 W/m⋅K).
Типові застосування:Шлакові жолоби печі для спалювання небезпечних відходів, алюмінієві рампи для шлаку та цільові стінки циклону котла, які піддаються серйозній механічній ерозії.
4. Алюмошпінельні склади (Al2O3 85–90%, MgO 5–10%Al2O3 85–90%, MgO 5–10%)
Ключові властивості:Насипна щільність 2,95–3,15 г/см32,95–3,15 г/см3; Міцність на роздавлювання в холодному стані Більше або дорівнює 90 МПа Більше або дорівнює 90 МПа; Чудова стійкість до основного металургійного шлаку.
Типові застосування:Сталеві колодязні блоки дна ковша, сідла пористої аргону та ударні накладки з розплавленої сталі.
Інженерний проект: кути осі, розширювальні зазори та підйомні анкери
Збірні вогнетривкі блоки є елементами конструкцій. Розробка довговічних компонентів вимагає уваги до трьох основних правил:
Кути тяги форми для чистого випуску
Складні форми з внутрішніми конусами, отворами для пальника або блокуючими шпонками повинні включати відповідні кути тяги:
Зовнішні грані:Мінімальна конусність від 1,0∘ до 1,5∘1,0∘ до 1,5∘ на кожну сторону.
Внутрішні сердечники (горловини пальника):Мінімальна конусність від 2,0∘ до 3,0∘2,0∘ до 3,0∘.
Виконання інструментів:Прецизійні сталеві або ламіновані полімерні форми високої щільності, виготовлені на верстаті з ЧПУ, зберігають допуски на розміри в межах ±1,0 мм±1,0 мм для розмірів до 1000 мм1000 мм.
Зазори від теплового розширення та волокниста амортизація
Щільні корундово-муллітові лиття розширюються на 0,6–0,8% 0,6–0,8% лінійно при 1400 градусах. У безперервній серії великих збірних блоків (500 мм 500 мм кожен) кожна одиниця розширюється на 3–4 мм3–4 мм.
Спільне очищення:Спроектуйте заплановані компенсаційні шви 3–5 мм3–5 мм між сусідніми збірними блоками.
Амортизуючий матеріал:Закрийте всі розширювальні щілини стиснутими смужкамипапір з керамічного волокна. Ніколи не фіксуйте збірні блоки щільно твердим розчином без компенсації розширення, інакше під час початкового випалу відбудеться защемлення кутів і термічний відкол.
Інтеграція підйомного обладнання
У кожному блоці вагою понад 25 кг має бути передбачено безпечне такелажне обладнання:
Знімні різьбові гнізда:Розетки з нержавіючої сталі (SS304/SS310), що встановлюються врівень, заливаються в холодну поверхню. Сертифіковані поворотні підйомні кільця вкручуються для підйому крана, потім знімаються і забиваються вогнетривкою мастикою.
Заглиблені підйомні петлі:Важкі арматурні петлі, закинуті в заглиблені кишені на холодній поверхні. Після того, як блок вирівняно, петлю згинають або відрізають, щоб забезпечити пласке прилягання до сталевої пластини корпусу печі.
Критичні форми застосування: пальники, колодязні блоки та перекоси даху
1. Пальники для високошвидкісного горіння
Пальникові блоки витримують пряме випромінювання полум’я, турбулентне повітря (30–60 м/с30–60 м/с) і сильний термічний удар під час роботи пальника.
Розбіжні конічні горловини, виготовлені з ЧПУ, з гладкими внутрішніми профілями для мінімізації турбулентності потоку та відкладення вуглецю.
Сплав голчастого армування: We blend 2.0–2.5%2.0–2.5% melt-extracted 310-grade stainless steel needles into the mix to bridge micro-cracks and arrest spalling.
2. Пористі блоки сідла пробки та колодязні блоки для ковшів
У вторинних сталеплавильних ковшах свердловинні блоки повинні витримувати інтенсивний феростатичний тиск і ерозію основного шлаку навколо елемента продувки газом аргону.
Термін служби:Табличні алюмошпінельні блоки високої щільності, попередньо обпалені при температурі 1000 градусів, відповідають терміну експлуатації суміжних робочих футеровок, зберігаючи газонепроникні ущільнення без ерозійних каналів.
3. Перекоси підвісного даху та дверних косяків
Косяки дверцят печі зазнають повторних механічних ударів від машин для завантаження брухту. Збірні косяки замінюють десятки нещільних швів вогнетривкої цегли єдиним жорстким блоком перемички, підкріпленимплита силікат кальціющоб мінімізувати втрати тепла оболонки.
Транспортування, такелаж і контрольний список для швидкого встановлення на місці
Щоб забезпечити швидке встановлення крана та запобігти пошкодженню робочого місця:
Розвантаження та перевірка:Inspect every crate upon delivery. Незначні відколи поверхні (<15mm<15mm) can be filled using matched chemical-setting refractory putty; blocks with structural through-cracks must not be placed into high-stress thermal zones.
Переконайтеся, що пластина кожуха печі або резервна захисна підкладка розташовані за рівнем у межах ±2 мм±2 мм. Високі точки створюють зосереджені точкові навантаження, які можуть тріщити великі блоки під дією теплового навантаження.
Завжди використовуйте двоногі або чотириногі синтетичні стропи, з’єднані з номінальними поворотними підйомними кільцями. Ніколи не затискайте оголені дротяні троси безпосередньо через вогнетривкі краї без набивки.
Шнурування тонких швів:Нанесіть тонкий підстильний шар (1,5–2,5 мм 1,5–2,5 мм) вогнетривкого розчину з високим вмістом алюмінію, що схоплюється на повітрі. Розташуйте блоки обережно, використовуючи гумовий ударний молоток – ніколи не бийте по збірних блоках безпосередньо сталевими кувалдами.
Перевірте розпірки розширення:Перед переходом до наступного блоку переконайтеся, що розширювальні смуги з керамічного волокна вставлено в усі призначені завантажувальні шви.
Фабричне налаштування, заводські креслення та експортні специфікації
Наш інженерний завод зі збірних заготовок надає виробничу підтримку «під ключ» від CAD-моделювання до доставки океанських контейнерів:
Інженерний та виробничий процес
Оптимізація CAD/BOM:Надішліть креслення кожуха печі у форматах DWG, DXF або 3D STEP. Наша команда інженерів розбиває обшивку на сегменти оптимальної ваги (50–2500 кг/блок, 50–2500 кг/блок), розраховує кути осадки, деталізує точки підйому та надає карти розміщення монтажу.
Точний інструмент:Власна майстерня з ЧПК виготовляє сталеві, алюмінієві або композитні форми відповідно до точних розмірів проекту.
Перевірка якості:Супутні випробувальні циліндри відливаються з кожної виробничої партії для перевірки насипної щільності, міцності на холодне роздавлювання (CCS) і постійної лінійної зміни (PLC). Сертифікати прокатного випробування (MTC) супроводжують транспортні документи.
Упаковка та комерційні умови
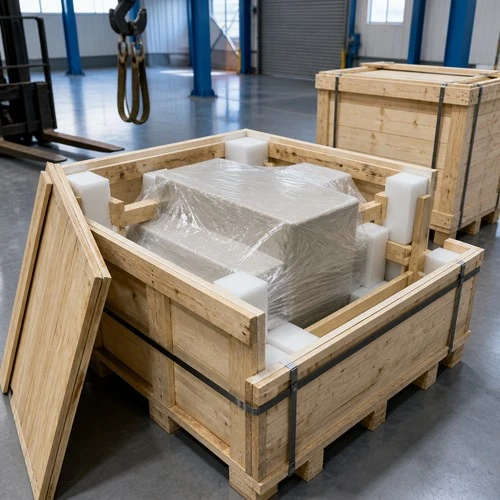
Захисна упаковка:Блоки загорнуті в щільну поліетиленову плівку, оббиті подушками з пінопласту EPS високої щільності та закріплені всередині міцних ящиків для експорту з масивної деревини (сертифікат фумігації ISPM 15).
Мінімальна кількість замовлення (MOQ):Спеціально розроблені форми: 5 штук (або еквівалент 1 метричної тонни); Пальники стандартні: 2 шт.
Термін виготовлення:Виготовлення форми та лиття першого заготовки: 10–14 днів; Порційне вібраційне лиття, контрольований попередній випал на 600 градусів і упаковка в ящики: 15–20 днів.
Логістика доставки:FOB порт Циндао або CIF доставка контейнерів по всьому світу. Збірні замовлення можна об’єднати щільною вогнетривкою цеглою, розчином і керамічним покриттям, щоб максимізувати ефективність завантаження контейнерів.
Технічні консультації та запит пропозицій щодо проекту
Щоб надіслати креслення 2D/3D компонентів на технічну експертизу, отримати рекомендації щодо матеріалів або отримати офіційну цінову пропозицію:
Електронна пошта:inquiry@topower.tech (Пряма відповідь інженера протягом 4 годин)
Необхідна інформація щодо запиту пропозицій:Робоча температура, атмосфера печі, умови механічного впливу та креслення CAD з цільовими величинами.
Екстрена підтримка:Прискорене виготовлення прес-форм і швидкі графіки затвердіння доступні для аварійного ремонту заводу.


