


Вібраційне лиття та механічне ущільнення вогнетривів є основоположним методом монтажу монолітних вогнетривів, який перетворює жорсткі бетони з низьким вмістом води в щільні безпорові футеровки промислових печей. Монолітні матеріали, як-от низькоцементні бетони (LCC) і ультранизькоцементні бетони (ULCC), поводяться як пластичні рідини Бінгема: у статичних умовах міжчасткові сили та колоїдні зв’язувальні речовини створюють жорстку межу текучості, яка протистоїть течії. Застосовуючи розраховану вібраційну енергію, яка зазвичай подається за допомогою внутрішніх занурювальних вібраторів, що працюють із частотою від 50 до 100 Гц (3000–6000 об/хв), або зовнішніх настільних вібраторів, встановлених на формі, суміш піддається розрідженню зсуву (тиксотропне розрідження). Ця швидка флюїдізація вивільняє захоплені механічні повітряні кишені, реорганізує субмікронні частинки в оптимізовану матрицю щільного ущільнення Андріасена (досягаючи значень таблиці потоку від 60% до 80%) і стискає видиму пористість нижче 12%-15%. Усунення внутрішніх порожніх каналів запобігає проникненню розплавленого металу та гарячого димового газу через кожухи цементної печі, сталеплавильні ковші та стінки сміттєспалювальної печі.
Освоєння амплітуди вібрації, відстані занурення та часу ущільнення дозволяє відокремити вогнетривку облицювання від вузлів, уражених сотами та передчасним термічним відколюванням.
Технічні характеристики: Офіційні стандарти якості процесу
Вібролиття вимагає суворого дотримання фізичних і реологічних параметрів. Додавання надлишку води для полегшення розміщення вручну погіршує міцність у гарячому стані та спричиняє катастрофічні вибухи пари під час розігріву печі.
Нижче наведено підтверджені критерії контролю якості, які випливають із наших заводських виробничих стандартів і технічних протоколів, сертифікованих ISO:
Стандарти контролю монолітної вібрації та реології
Оптимальне додавання води:від 4,5% до 6,5% для плит з низьким вмістом цементу; 6,0% до 8,0% для звичайних литих плит (вимірюється строго за вагою за допомогою каліброваних цифрових водомірів).
Індекс вібраційного потоку (тест потокової таблиці):Розширення від 60% до 80% після 15 секунд стандартної вібрації.
Тривалість змішування примусової дії:1,0-1,5 хвилин суха гомогенізація; з наступним 3,0-4,0 хвилинами вологого змішування в планетарному або каструльному міксері з великим зсувом.
Час початкового схоплювання (голка Віка):Більше або дорівнює 2,0 годин (забезпечення достатнього вікна розміщення без передчасного зміцнення).
Час остаточного схоплювання:Менше або дорівнює 8,0 годин.
Міцність на стиск при вийманні з форми (CCS при 24 год. навколишнього середовища):Більше або дорівнює від 25,0 до 35,0 МПа.
Межа міцності на стиск (CCS при 1400 градусах × 3 години):Більше або дорівнює від 70,0 до 110,0 МПа (залежно від матриці оксиду алюмінію та корунду).
Цільова уявна пористість:Менше або дорівнює 14,0% (зниження з 22,0% у неущільнених або погано вібраційних сумішах).
Під час відливання облицювання складної геометрії навколо термостійких анкерних затискачів інженери координують процедури вібрації зі спеціалізованимианкер з нержавіючої сталімакети та фабрично витриманізбірний блокзбірки.
Фізика тиксотропії: перегрупування частинок і ліквідація пустот
Щоб досягти максимальної механічної щільності, вогнетривкі інженери застосовують теорію упаковки частинок Андреазена, згідно з якою розміри зерен коливаються від грубого бокситу розміром 8 мм до 0,1 мікронного піноподібного кремнезему. У стані статичного спокою цей широкий спектр частинок не осідає природним шляхом через поверхневий натяг:
Розбивка електростатичної флокуляції:Ультратонкий активний оксид алюмінію та кремнезем мають тенденцію агломеруватись у пухкі пластівці, які затримують воду. Високочастотна вібрація створює кінетичні хвилі зсуву, які розривають ці електростатичні зв’язки, вивільняючи нерухому воду в навколишню матрицю, яка виконує роль мастила.
Динамічна плавучість міхура:Бульбашки повітря, захоплені під час механічного перемішування на каструлі, мають діаметр від 0,1 до 5,0 мм. Вібрація надає вертикальні прискорення (зазвичай від 2 до 5 g), миттєво зріджуючи вогнетривке тіло. Згідно із законом Стокса, зменшення ефективної в’язкості суспензії прискорює швидкість підйому бульбашок, направляючи захоплене повітря до відкритої верхньої поверхні.
Ущільнення до максимальної насипної щільності:Після того, як захоплене повітря виходить, дрібні частинки матриці ковзають у проміжні порожнечі між середніми та крупними заповнювачами, збільшуючи насипну щільність у вологому стані з 2,15 г/см³ до понад 2,65 г/см³ у стандартних сумішах бокситів і до 2,95 г/см³ у композиціях пластинчастого корунду.
Вибір обладнання: внутрішні вібратори проти зовнішніх вібраторів
Вибір відповідного механізму подачі вібрації залежить від товщини стін, жорсткості опалубки та просторової доступності:
1. Внутрішні занурювальні вібратори (голкові вібратори)
Механізм:Високочастотні ексцентричні обертові головки, що приводяться в рух гнучкими валами або високоцикловими електродвигунами (зазвичай діаметр головки від 50 до 75 мм).
Найкраще підходить для:Стінки печі на місці, плити перекриття, днища ковшів і важкі польові лиття, де відкритий доступ зверху дозволяє пряме занурення інструменту.
Операційний протокол:Для зварювання холодних швів кочергу необхідно вводити вертикально і швидко, заглиблюючись у верхню частину нижнього шару на 50-100 мм. Він повинен залишатися нерухомим протягом 10-20 секунд, поки поверхня не заблищить, потім повільно витягнути (2-3 см на секунду), щоб отвір закрився природним чином.
Сувора заборона:Ніколи не допускайте, щоб вібраційна головка торкалася встановлених металевих анкерів, керамічних шпильок або стінок опалубки. Прямий контакт анкера спричиняє від’єднання анкера та залишає вільну порожнечу навколо сталевого стрижня.
2. Вібратори зовнішньої опалубки та столу
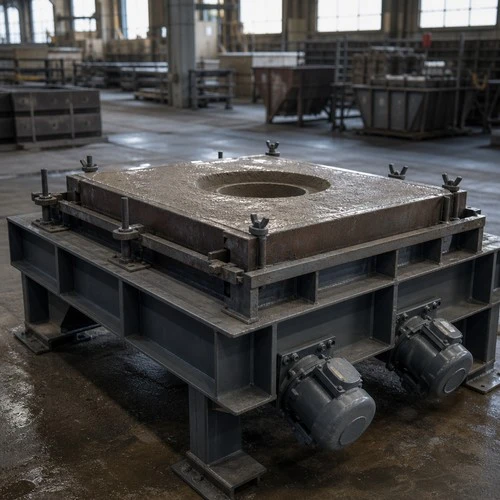
Механізм:Пневматичні або роторні електричні вібратори з високим крутним моментом кріпляться болтами безпосередньо до жорстких зовнішніх сталевих форм або вбудовані в збірні виробничі столи.
Найкраще підходить для:Заводське виготовлення збірних блоків (блоки пальника, колодязні блоки, дельти даху), тонкі секції футеровки та розсувні ворота високої щільності.
Операційний протокол:Опалубка повинна бути сконструйована з важкими конструкційними ребрами жорсткості для рівномірного розподілу вібраційної енергії по всій лицьовій поверхні, запобігаючи локальним зонам зволоження.
Щоб оптимізувати комплексний капітальний ремонт заводу, багато промислових операторів переходять від вібрації на місці до контрольованої заводоммонолітний вогнетривкий каті високої щільностінизький рівень цементузбірні системи.
Надмірна вібрація проти недостатньої вібрації: аналіз несправностей
Досягнення монолітної вогнетривкої структури вимагає врівноваження енергії вібрації. Як надмірне, так і недостатнє ущільнення породжують серйозні структурні дефекти:
| Дефект ущільнення | Корінний механізм | Наслідки при високій температурі обслуговування |
|---|---|---|
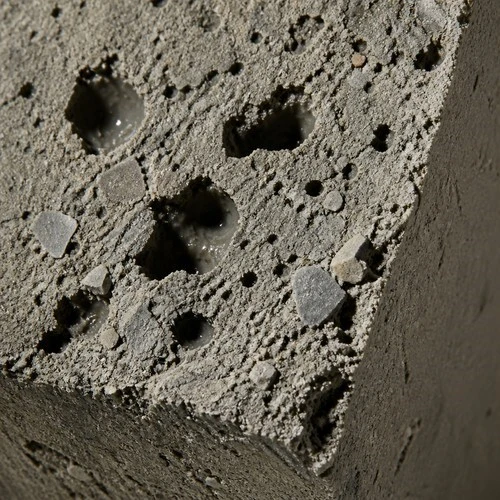
| Недостатня вібрація | Інструмент витягується занадто швидко або з низькою частотою (< 3000 rpm) | Захоплені повітряні порожнечі утворюють стільникові порожнини; висока відкрита пористість забезпечує проникнення розплавленого шлаку. |
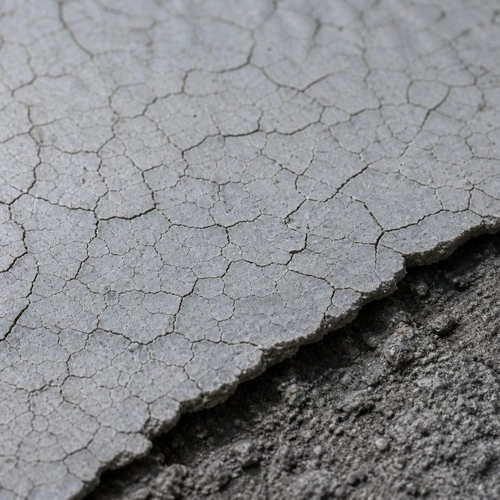
| Надмірна вібрація | Excessive vibration time (>30 секунд на одному місці) | Важкі крупні заповнювачі осідають на дно; дрібний цементний розчин витікає на поверхню, викликаючи серйозні усадочні тріщини. |
| Затримки між послідовними литими шарами понад 30 хв | Розривний інтерфейс без вібраційного змішування; відкривається в глибокі тріщини під час термічного циклу. | |
| Опустошення якоря | Покерний вібратор торкається металевих хвостиків якоря | Вібраційна кавітація залишає порожнисту втулку навколо сталевого анкера, що погіршує утримання футеровки. |
Заводські збірні блоки: усунення змінних вібрації поля
Через щільні графіки зупинки заводу та непередбачувані робочі навички на місці промислові інженерні групи все частіше звертаються до заводських збірних вогнетривких блоків:
Автоматизовані високочастотні вібраційні столи:Topower виготовляє збірні форми на тривимірних вібраційних столах, керованих комп’ютером. Безперервні різноспрямовані вібраційні цикли гарантують нульову стільникову структуру та постійну щільність у складній геометрії гребня та канавки.
Точний вимірювач води та контроль температури:Сирі сухі суміші та воду дозують у кімнатах змішування з контрольованою температурою (від 18 до 22 градусів), що забезпечує передбачувану кінетику гідратації цементу.
Контрольоване попереднє спалювання та видалення вологи:Збірні блоки проходять повну 24-годинну гідратаційну обробку з подальшим 48-годинним випіканням у печі з комп’ютерним керуванням до 350-550 градусів. Це усуває хімічно змішану воду та виключає ризики вибухового відколу під час запуску установки.
Протоколи затвердіння, виймання з форми та термічної дегідратації
Після завершення вібраційного ущільнення необхідно захистити реакцію хімічної гідратації:
Затвердіння навколишнього середовища (24 години):Відкриту ливарну поверхню необхідно покрити поліетиленовою плівкою або розпилити сумішшю для затвердіння мембрани, щоб запобігти випаровуванню води. Температура навколишнього середовища повинна підтримуватися в межах від 15 до 25 градусів.
Розкриття опалубки:Форми повинні залишатися непорушними принаймні 24 години, доки вогнетрив не досягне достатньої міцності в необробленому стані (CCS більше або дорівнює 25 МПа).
Графік контрольованого опалення:Після 48 годин природного сушіння розігрів печі повинен відповідати суворому графіку сушіння: підвищення температури від 15 градусів на годину до 150 градусів, витримка протягом 1 години на кожні 25 мм товщини стінки, щоб вичерпати вільну воду з пор, потім нагрівання зі швидкістю 15 градусів на годину до 350 градусів для безпечного зневоднення гідратів алюмінату.
Часті запитання (FAQ)
Як бригада з розміщення може визначити, коли вогнестійка вібрація завершена?
Вібрація завершена, коли збігаються три візуальні сигнали: поверхня, що можна відлити, вирівнюється, безперервний тонкий блиск вологої матриці покриває верхню частину, а великі бульбашки повітря перестають виходити навколо головки кочерги. Зазвичай це займає від 10 до 20 секунд на кожну точку вставки.
Яка експлуатаційна різниця між вібраційними і самопливними бетонними плитами?
Вібраційні бетонні плити покладаються на зовнішню кінетичну енергію, щоб порушити внутрішню межу текучості (поведінку рідини Бінгема), вимагаючи невеликого додавання води (4,5% до 6,5%). Самопливні бетонні плити містять високі концентрації передових полікарбоксилатних суперпластифікаторів, які дозволяють суміші текти та видаляти повітря під дією власної ваги без вібрації, що робить їх ідеальними для тонких, сильно зміцнених поперечних перерізів.
Чому важливо ніколи не торкатися анкерів внутрішнім вібратором?
Вібрація безпосередньо проти сталевих анкерних затискачів створює місцеву кавітацію та відштовхує рідку суспензію від сталевої поверхні. Коли вогнетрив твердіє, порожниста повітряна кишеня оточує анкер, зменшуючи тертя утримування та піддаючи сталь прискореному гарячому окисленню.
Запит на технічну підтримку збірних і монолітних блоків
Topower Refractory постачає сертифіковані ливарні плити з високим вмістом глинозему, суміші з низьким вмістом цементу та прецизійно затверділі збірні блоки для міжнародних металургійних і нафтохімічних застосувань.
Прямий заводський інженерний запит: inquiry@topower.tech
Зобов'язання щодо відповіді:Повні вказівки щодо лиття, рекомендації щодо розміщення анкерних проміжків і комерційні пропозиції надаються протягом 4 робочих годин.


